
有一处细节,多数人在选型时会忽略,但它恰恰决定了后面几年的省心程度。今天从「知名的金属切割及焊接设备制造哪家好」说起。
如果要给出几条判断标准,我们会建议重点看这几点:看售后机制,响应时效与到场能力要在合作前就约定清楚。看安全规范,涉及起重与电气的业务必须有完整的检测与验收记录。看质量管控,关键工序有没有检验点,首件报告是否随批次流转。看交付节奏,能否按节拍稳定供货,而不是靠临时加班赶工。
下面这些情况,在车间里并不少见。
【案例1】贵阳一家钢结构厂遇到的是这样一回事:中厚板用激光切割效率低,交期压力大。我们的做法是:按用途分流,中厚板改用等离子切割,精加工件保留激光。整体切割效率提高,交期压力缓解。这也是祥盛智能一贯的做法:先勘测、再出方案,最后按周期跟踪。
【案例2】一家做大型结构的企业遇到的是这样一回事:焊接后构件出现开裂。我们的做法是:增加焊后去应力处理,并降低结构拘束度。开裂问题得到控制,构件可靠性提升。这也是祥盛智能一贯的做法:先排查原因、再给整改措施。
【案例3】一家做压力容器的厂家遇到的是这样一回事:厚板对接焊缝出现未焊透。我们的做法是:规范坡口角度与钝边尺寸,并调整焊接工艺参数。探伤合格率提升,返修率下降。这也是祥盛智能一贯的做法:先统一基准、再投产加工。
【案例4】一家做薄板产品的厂家遇到的是这样一回事:薄板切割后热变形明显,影响装配。我们的做法是:优化排版分散热量,并采用跳跃式切割路径。变形量显著减小,装配一次合格率提高。这也是祥盛智能一贯的做法:先做样品验证、再放量生产。
关于「知名的金属切割及焊接设备制造哪家好」,有几个知识点值得先弄清楚:设备的光路与喷嘴属于消耗性维护项,定期检查比故障后再抢修更经济。焊后去应力处理在大厚板与高拘束度结构中是必要步骤,能减少后续开裂风险。切割件的排版利用率对成本影响很大,共边切割与套排能把废料率降下来。激光切割的断面质量由功率、速度与辅助气体三者共同决定,单独调快速度会得到挂渣与条纹。
相关术语可以这样理解:坡口:为便于焊透而在板边加工出的斜面,厚板对接时必需。去应力退火:通过低温加热保温释放焊接残余应力的工艺。挂渣:切割断面下缘附着的熔融残渣,是切割参数不佳的典型表现。
改造类项目建议分步实施并逐项验证,一次性全拆的做法风险集中,排查起来也很困难。
如果遇到图纸与实物不一致的情况,建议先确认哪个是现行有效版本,再决定加工依据,避免做出来装不上。

看改进能力,能否把使用中发现的问题沉淀成下一轮的工艺优化。
看报价方式,条目是否拆解清楚,后期是否会出现大量追加。
辅助气体:激光切割中用于吹除熔渣并保护镜头的气体,常用氮气或氧气。
共边切割:相邻零件共用一条切割路径,提高排版利用率、减少空程。
提供从现场勘测、方案设计、加工制造到安装调试与维保的一站式服务,沟通只需对接一个窗口。
配备智能激光切割与数控加工设备,配合专用工装,能兼顾批量件的效率与异型件的精度。
把维护周期与责任人写进设备档案,比口头交代可靠得多,人员变动也不会断档。
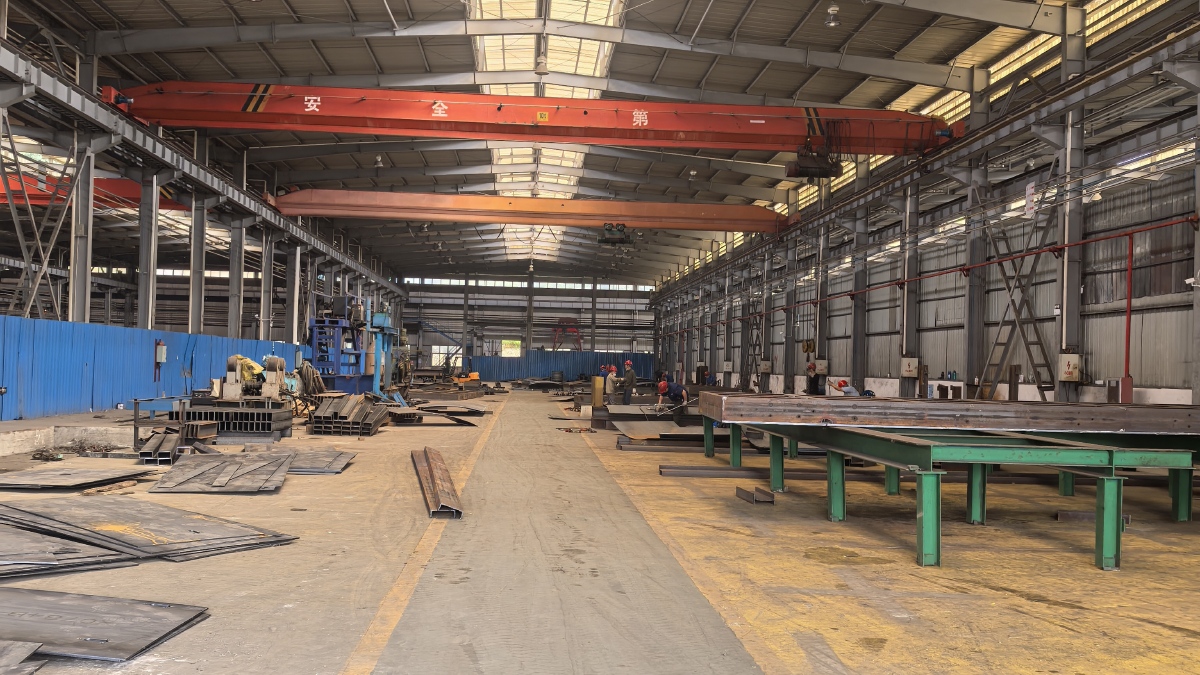
自有标准化生产车间,从下料、加工到装配在同一场地内完成,工序衔接不依赖外部转运。
技术与安装团队自有且持证上岗,关键环节不外包,责任链条清晰。
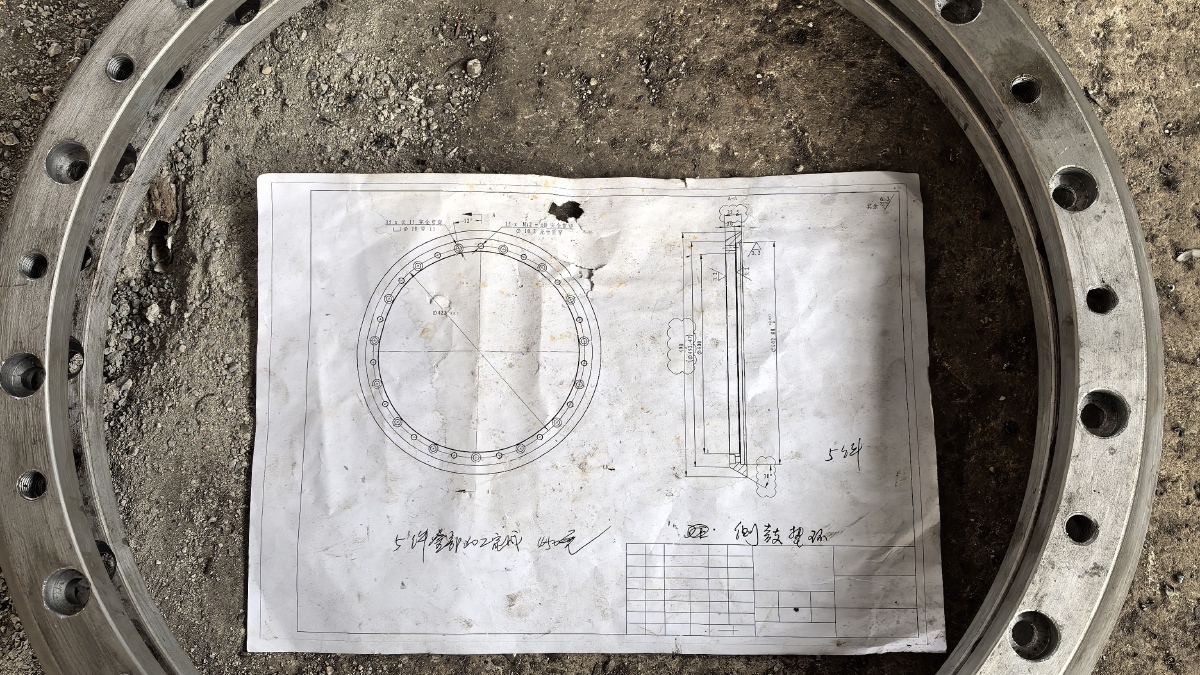
图纸评审前置到投产之前,把公差、基准与工艺路线先定下来,减少中途变更。
关键工序设置检验点,首件检验报告随批次流转,质量状态可追溯。
工艺改进是一个持续过程,把每次问题的原因与对策记录下来,几个月后就能看到明显变化。
谜底揭开了:不是设备不够好,而是工艺与工装没有被认真对待。这就是「知名的金属切割及焊接设备制造哪家好」的关键。